 język


Reduktor przekładni planetarnej AHB o niskim luzie i wysokiej precyzji momentu obrotowego
Reduktor planetarny
Cechy reduktora planetarnego 1. Cichy: użyj przekładni śrubowych, aby uzyskać płyn...
Zobacz szczegółyW centrum obróbczym CNC reduktor z luzem wynoszącym 3 minuty łuku powoduje błąd pozycjonowania w przybliżeniu 0,26 mm przy promieniu narzędzia 300 mm, gdy oś zmienia kierunek. To wystarczy, aby wypchnąć precyzyjną część poza tolerancję i pozostawić widoczne ślady narzędzia na wykończonej powierzchni. Wybór między przekładnią planetarną a reduktorem czołowym nie wynika z kosztów ani wygody. Chodzi o to, czy twój system serwo może utrzymać zadaną pozycję, część po części.
Kontrola luzu oddziela oś serwa, która utrzymuje pozycję, od tej, która wykracza poza tolerancję przy każdej zmianie kierunku.
Luz to odstęp kątowy pomiędzy kołem wejściowym i wyjściowym, gdy zmienia się kierunek obrotu. Ta przerwa tworzy martwą strefę w pętli położenia. Serwomotor musi zużyć tę szczelinę, zanim sygnał wyjściowy się poruszy, a wynikający z tego błąd położenia skaluje się bezpośrednio wraz z kątem luzu i promieniem obciążenia.
Praktyczny wpływ na obróbkę CNC objawia się w trzech obszarach:
Luz zmienia również zachowanie pętli serwa. Kiedy w układzie napędowym występuje luz, sterownik widzi różnicę pomiędzy położeniem zadanym a położeniem rzeczywistym. Aby zapobiec oscylacjom, należy zmniejszyć wzmocnienie, co spowalnia reakcję. Nawet jeśli maszyna nie produkuje złomu, produkuje części wolniej, niż mogłaby.
Precyzyjne przekładnie planetarne zapewniają luz 1-3 min łuku, co czyni je domyślnym wyborem dla osi serwo CNC.
Głównym powodem jest architektura podziału obciążenia w przekładni planetarnej. Wiele przekładni planetarnych zazębia się jednocześnie z kołem słonecznym i kołem koronowym, rozkładając moment obrotowy na kilka styków zębów zamiast na jeden. Zmniejsza to ugięcie zębów pod obciążeniem i zapewnia lepszą kontrolę odległości między środkami podczas montażu.
Mały luz w przekładni planetarnej wynika z trzech czynników produkcyjnych: kontrolowanej geometrii zębów, precyzyjnych odległości między środkami oraz montażu opartego na podkładkach lub obciążeniu wstępnym. Szlifowane koła zębate ze starannie kontrolowanymi profilami zębów i tolerancjami prowadnic zapewniają stały luz w całym cyklu produkcyjnym.
Dla przekładnia planetarna silnika serwo Aby zachować precyzję przez cały okres użytkowania, najważniejsza jest jakość produkcji i kontrola tolerancji montażu. W BEITTO seria AHL wykorzystuje spiralną geometrię zębów i precyzyjnie szlifowane koła zębate, aby utrzymać stały luz, jednocześnie poprawiając nośność i cichą pracę. Dla konstruktora maszyn powtarzalność jest ważniejsza niż doskonały prototyp – każda oś musi zachowywać się tak samo.
Stabilność termiczna to kolejny czynnik. W miarę nagrzewania się przekładni planetarnej podczas pracy obudowa rozszerza się i zmieniają się luzy przekładni. Dobrze zaprojektowany reduktor planetarny utrzymuje zakres luzu w całym oknie temperatury roboczej maszyny, podczas gdy reduktor czołowy z większymi luzami dryfuje bardziej wraz ze zmianami temperatury.
 Reduktor planetarny przekładni zębatej śrubowej Seria AHL do serwomotoru Reduktory planetarne są szeroko stosowane w wielu gałęziach przemysłu ze względu na ich wydajność. Ich unikalnie zaprojektowane przekładnie śrubowe zapewniają wyjątkowo płynną pracę i niski poziom hałasu... Zobacz produkt →
Reduktory przekładni czołowej zazwyczaj wykazują luz wynoszący 5–15 minut łuku, a szczelina zwiększa się wraz ze zużyciem, ponieważ każdy stopień dodaje własny luz między zębami.
Reduktor przekładni czołowej wykorzystuje proste pary kół zębatych o osi równoległej. Każdy stopień ma dokładnie jedno zazębienie koła zębatego, a całkowity luz jest sumą luzu międzyzębnego na wszystkich stopniach. Ponieważ zęby zazębiają się w jednym punkcie, koncentracja obciążenia jest wysoka, a zęby muszą być większe, aby przenosić ten sam moment obrotowy.
Przewaga kosztowa jest realna. Bez nośnika planetarnego, koła koronowego i wewnętrznego podziału obciążenia koszt produkcji w przeliczeniu na Nm jest niższy. W przypadku przenośników, prostych stołów indeksujących i niekrytycznych podajników ten kompromis ma sens.
Problem w systemach CNC polega na tym, że luz w reduktorze czołowym nie jest wartością statyczną. W miarę zużywania się kół zębatych zmienia się luz i zmienia się charakterystyka pętli serwa. Serwosystem dostrojony do jednej wartości luzu staje się ruchomym celem, gdy wartość ta dryfuje. Kończy się to ponownym dostrojeniem napędów, zmniejszeniem posuwu lub zaakceptowaniem niższej dokładności – a żadna z tych rzeczy nie jest akceptowalna na maszynie przeznaczonej do prac precyzyjnych.
Reduktory przekładni czołowej zaczynają się od luzu 5 min łuku i osiągają 15 min łuku, czyli od jednego do pięciu razy gorzej niż precyzyjna przekładnia planetarna.
W przypadku serwomechanizmów CNC przekładnia planetarna zapewnia lepszą kontrolę luzu niż reduktor przekładni czołowej w każdej osi wykonującej pozycjonowanie lub konturowanie.
Poniższa tabela porównawcza pokazuje typowe różnice w parametrach mających znaczenie w przypadku serwonapędów CNC.
| Parametr | Przekładnia planetarna | Reduktor przekładni czołowej |
| Luz | 1-3 min łuku | 5-15 min łuku |
| Sztywność skrętna | Wysoka | Średni |
| Gęstość momentu obrotowego | Wysoka | Niski do średniego |
| Siatki na etap | 3 | 1 |
| Typowa wydajność | 95-97% | 94-96% |
| Koszt za Nm | Wysokaer | Niższy |
Wykres i tabela razem opowiadają tę samą historię. Przekładnia planetarna mieści się w zakresie 1-3 min kątowych, czyli w zakresie, jaki konstruktorzy maszyn CNC określają dla dokładnych osi. Reduktor ostrogi zaczyna się od 5 arcmin i osiąga 15 arcmin.
Sztywność skrętna ma takie samo znaczenie jak luz. Reduktor, który skręca się pod obciążeniem, zwiększa błąd pozycjonowania, nawet gdy koła zębate się stykają. Przekładnie planetarne mają większą sztywność, ponieważ przekładnie planetarne są podparte na obu końcach w jamie. Reduktor przekładni czołowej ma parę kół zębatych wspornikowych lub zamontowanych na ramie, która jest mniej sztywna.
Przekładnie planetarne zapewniają luz 1-3 min łuku i wyższą sztywność skrętną, co czyni je jedynym praktycznym wyborem do pozycjonowania i kształtowania osi w serwomechanizmach CNC.
Wybierz precyzyjną przekładnię planetarną dla dowolnej osi CNC, która pozycjonuje lub konturuje, i wybierz elastyczną przekładnię redukcyjną dla osi, które wymagają 1 min łuku lub więcej.
Reguła wyboru zależy od roli osi:
Oś posuwu ze śrubą kulową, która mierzy położenie na śrubie, to jeden z przypadków, w którym enkoder zamyka pętlę na śrubie, a nie na reduktorze. Inną jest oś pomocnicza, która nie wpływa na jakość części. Niedroga maszyna, w której wykończenie powierzchni i dokładność konturu nie są głównymi wymaganiami, może również uzasadniać redukcję kosztów reduktora ostrogi.
W przypadku najbardziej wymagających osi elastyczne reduktory zapewniają 1 minutę łuku lub więcej. Seria BEITTO BSHF wykorzystuje elastyczną linię, która odkształca się elastycznie, aby zazębić się z zazębieniem przekładni, eliminując luz między zębami i zapewniając wysoką sztywność skrętną. Skuteczne strategie zmniejszania odprawy powrotnej w tych jednostkach są szczegółowo opisane w zasobach technicznych firmy.
 Seria BSHF Elastyczny reduktor biegów Seria BSHF Elastyczny reduktor biegów adopts a large-diameter hollow shaft design with a compact structure, and effectively reduces the overall weight. The thin body desig... Zobacz produkt →
W przypadku systemów CNC, w których silnik musi być osadzony prostopadle do osi napędzanej, wymagany jest reduktor kątowy. Spiralny reduktor skosowy serii TDXR o niskim luzie utrzymuje precyzję, zapewniając jednocześnie kompaktową powierzchnię maszyny.
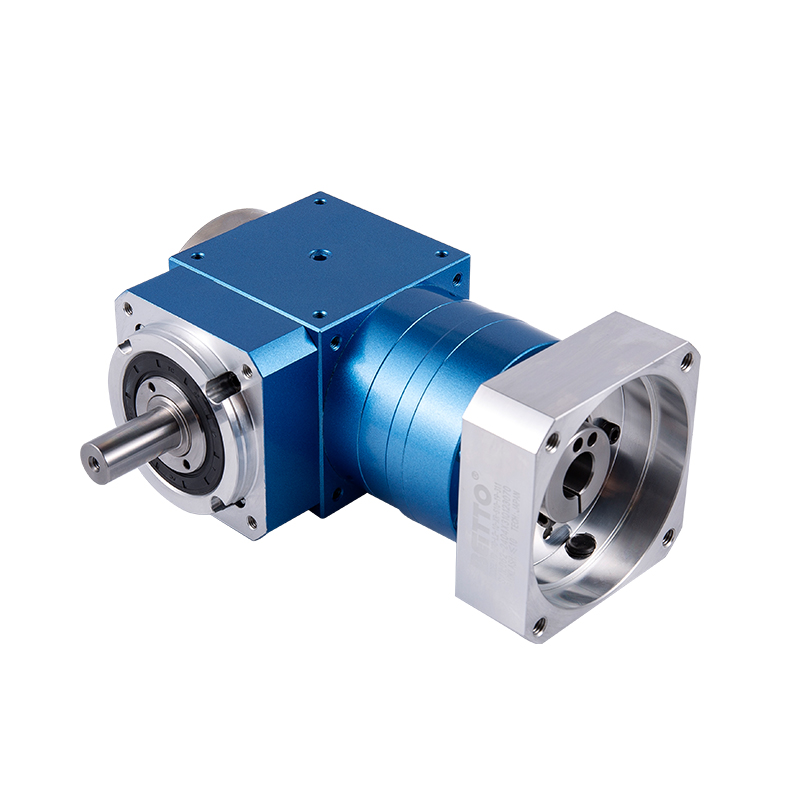 Seria TD-XR Wysoka wydajność i niski luz Spiralny reduktor stożkowy • Różne opcje wału wyjściowego • Wysoki moment obrotowy • Wysoka wydajność • Długa żywotność • Niski luz • Bezobsługowy • Elastyczne wymiary montażowe Zobacz produkt →
W wielu zastosowaniach CNC reduktor jest instalowany pomiędzy serwomotorem a śrubą kulową. Całkowity błąd pozycjonowania jest sumą luzu reduktora i luzu osiowego śruby kulowej. Precyzyjny reduktor planetarny z luzem 1-3 min łuku zwykle dodaje tylko kilka mikronów błędu na śrubie, podczas gdy reduktor ostrogowy dodaje kilka razy więcej.
W przypadku centrów obróbczych i tokarek praktycznym celem jest 1-3 min łuku. W tym zakresie błąd pozycjonowania na końcówce narzędzia mieści się w granicach kilku mikronów. W przypadku osi obrotowych lub szlifowania precyzyjnego zaleca się 1 minutę łuku lub mniej.
Enkoder na śrubie kulowej może zmierzyć położenie śruby, ale nie może skorygować luzu pomiędzy reduktorem a śrubą. Luz pozostaje martwą strefą na ścieżce mechanicznej, którą enkoder postrzega jako ruch utracony. Do osi pozycjonowania nadal potrzebna jest precyzyjna przekładnia planetarna.
Nie. W zastosowaniach nieprecyzyjnych, gdzie głównym czynnikiem wpływającym na cenę jest koszt, właściwym wyborem będzie reduktor koła zębatego czołowego. Staje się to problematyczne tylko wtedy, gdy wymagana jest dokładność pozycjonowania, dokładność konturu lub stabilność pętli serwa.
Elastyczny reduktor biegów może osiągnąć luz poniżej 1 arcmin i często wyższą sztywność skrętną. Jednakże przekładnie planetarne oferują szerszy zakres prędkości i ogólnie wyższą wydajność. Wybór zależy od wymagań konkretnej osi.

Cechy reduktora planetarnego 1. Cichy: użyj przekładni śrubowych, aby uzyskać płyn...
Zobacz szczegóły
Dzięki swoim precyzyjnym właściwościom reduktor planetarny skutecznie kontroluje luz w ciągu 3 mi...
Zobacz szczegóły
Reduktor planetarny ma konstrukcję przekładni śrubowej, która umożliwia płynną i cichą pracę oraz...
Zobacz szczegóły
Cechy reduktora planetarnego 1. Cichy: użyj przekładni śrubowych, aby uzyskać płynną i ci...
Zobacz szczegóły
Cechy reduktora planetarnego 1. Cichy: użyj przekładni śrubowych, aby uzyskać płynną i ci...
Zobacz szczegóły
Cechy reduktora planetarnego 1. Wysoka precyzja: standardowy luz wynosi 4 minuty kątowe, ...
Zobacz szczegóły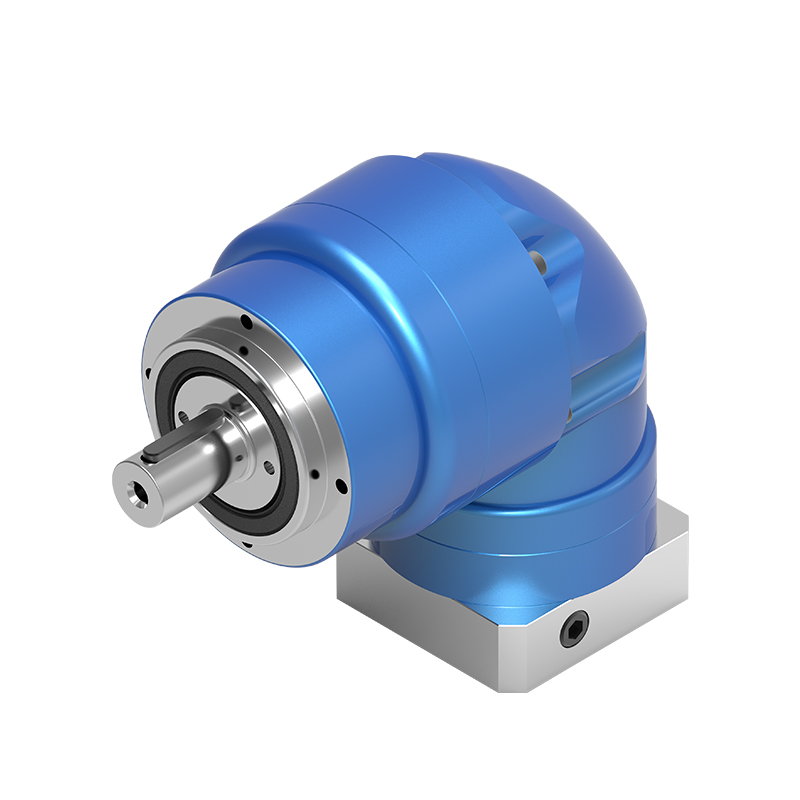
Reduktor planetarny serii NLR przyjmuje konstrukcję spiralnej przekładni stożkowej, która umożliw...
Zobacz szczegóły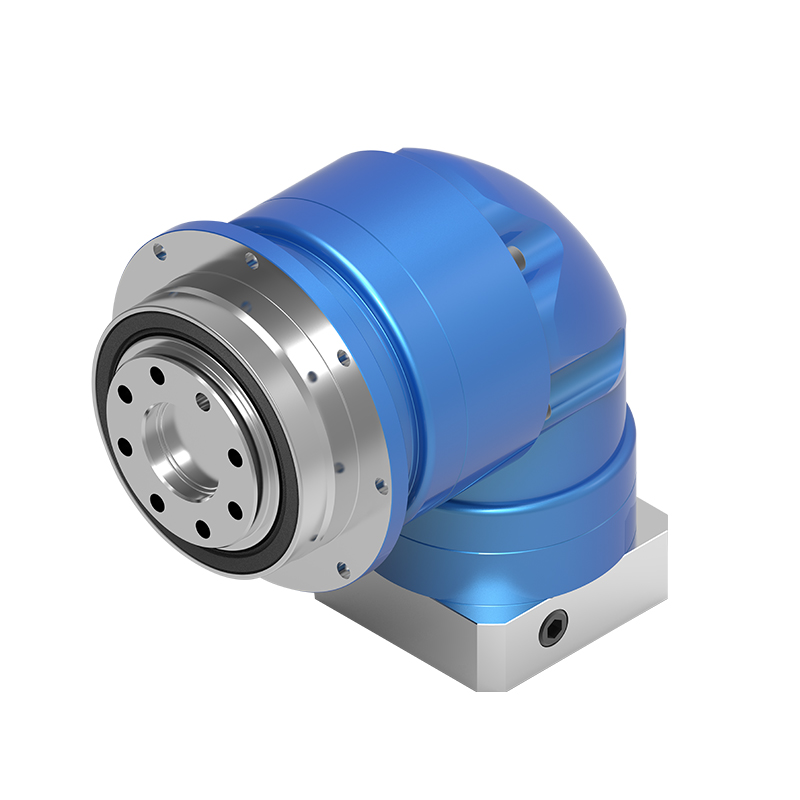
Reduktor planetarny serii NTR przyjmuje konstrukcję spiralnej przekładni stożkowej, która umożliw...
Zobacz szczegóły
Reduktor serii TD-CR skupia się na konstrukcji wyjścia z wałem drążonym, co nie tylko optymalizuj...
Zobacz szczegóły
Aby sprostać potrzebom różnych warunków pracy, reduktor serii TD-2P zapewnia różnorodne opcje wał...
Zobacz szczegóły

